三菱Q系PLC伺服八轴程序 此程序已经实际设备上批量生产,用了八个伺服电机,程序成熟可靠,借鉴...
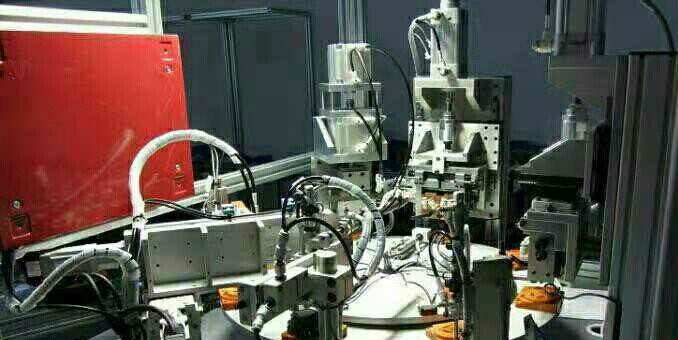
三菱Q系PLC伺服八轴程序 此程序已经实际设备上批量生产,用了八个伺服电机,程序成熟可靠,借鉴价值高,程序有注释,用的三菱Q系列plc。 是入门级三菱Q系PLC电气爱好从业人员借鉴和参考经典案列。
三菱Q系PLC的八轴伺服控制程序在工业现场就像老司机的方向盘——稳得一批。最近拆解了一套实际投产的成熟框架,八个伺服电机带着机械手玩出花式动作,程序里藏着不少实战派才会的骚操作。
先看硬件配置这块骨头,Q06HCPU主站带QD75M8定位模块,八个轴清一色MR-J4-40B伺服驱动器。这组合在电子齿轮比设置上有个坑:定位模块的脉冲当量必须和伺服的电子齿轮参数对齐。看这段初始化代码就明白了:
MOV K100 D100   //每转脉冲数
MOV K10 D101    //机械减速比
MOV K360 D102   //伺服电机每转角度
DIV D100 D101 D103  //实际控制脉冲量 = 100/(10*360)
这串数字游戏玩的是脉冲当量和物理运动的换算,新手容易在这儿翻车。比如当机械手需要移动50mm时,程序里填的可不是50这个直观数,而是要通过这个公式转换成对应的脉冲量。
轴参数设置藏着几个魔鬼细节:
//轴1基本参数
MOV K1 D200     //轴号
MOV K500 D201   //起始速度50mm/s
MOV K2000 D202  //最大速度
MOV K100 D203   //加减速时间
CALL P_SET_AXIS_PARAM
这里的加减速时间单位是0.1秒,所以D203里的100实际是10秒。要是没注意到这个单位,设备启动时能给你表演个机械舞——突然抽搐那种。
三菱Q系PLC伺服八轴程序 此程序已经实际设备上批量生产,用了八个伺服电机,程序成熟可靠,借鉴价值高,程序有注释,用的三菱Q系列plc。 是入门级三菱Q系PLC电气爱好从业人员借鉴和参考经典案列。
多轴联动才是重头戏,看这段XY轴协同代码:
LD M100        //启动信号
PLS S1 X1 Y5000  //X轴走5000脉冲
PLS S2 Y1 Y3000  //Y轴同步走
WAIT S1+S2      //等待两轴到位
MOV K1 D300     //标记完成状态
这波操作的精髓在WAIT指令,相当于给两个轴上了同步锁。实测中发现如果不用这个同步等待,在连续动作时会出现0.1mm级的累计误差,时间久了直接变成机械手广播体操。
异常处理模块里有个骚操作:
LD SM400       //常闭触点
MOV U0\G100 D500  //读取轴状态
AND K1 D500     //检测到位信号
OUT Y10        //输出允许信号
这里用SM400这个特殊继电器实现上电自启动,U0\G100是定位模块的状态寄存器地址。重点是这个位运算AND K1 D500,相当于在32位数据里精准揪出第0位的到位信号,比直接用触点判断更扛干扰。
这套程序最值钱的地方在注释里藏着武功秘籍,比如某个子程序旁写着:"此段必须延迟0.5秒唤醒,否则第三轴会闹脾气"。这都是现场调试摔出来的经验,比手册里的理论值管用十倍。
想要魔改这套框架时,记住几个保命法则:
- 改完参数先单轴点动测试
- 同步动作要留200ms的缓冲余量
- 急停复位后一定要做原点复归
- 伺服使能信号别用常闭,见过有人接反把减速机干冒烟的
这套八轴程序就像乐高积木,拆开能当单轴模板用,拼起来就是流水线大杀器。特别是里面的速度切换逻辑,用计数器实现多段速自动切换,比用位置中断更丝滑。改天可以单独唠唠这个速度曲线的骚操作,那才是真正让机械手风骚走位的核心科技。

北京人形旗下天工造物具身智能开源社区,聚焦具身天工与慧思开物两大平台
更多推荐
 4
 0
- 0


 已为社区贡献5条内容

所有评论(0)