从点胶机项目看三菱PLC的脉冲定位实战
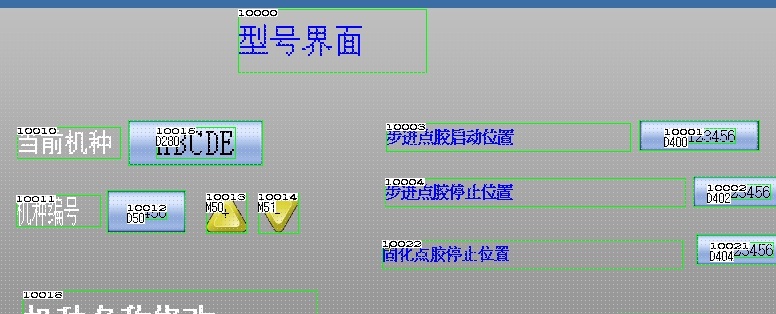
三菱FX3GA+三菱GS触摸屏 PLC脉冲控制单个步进电机定位控制 点胶机项目 程序结构清晰 ,分段操作,配方做在PLC内部,触摸屏显示完整,有中英文切换显示。 实际项目,是你学习参考有很大的帮助。 有电气图纸,PLC程序,触摸屏程序,工作流程,电气BOM。
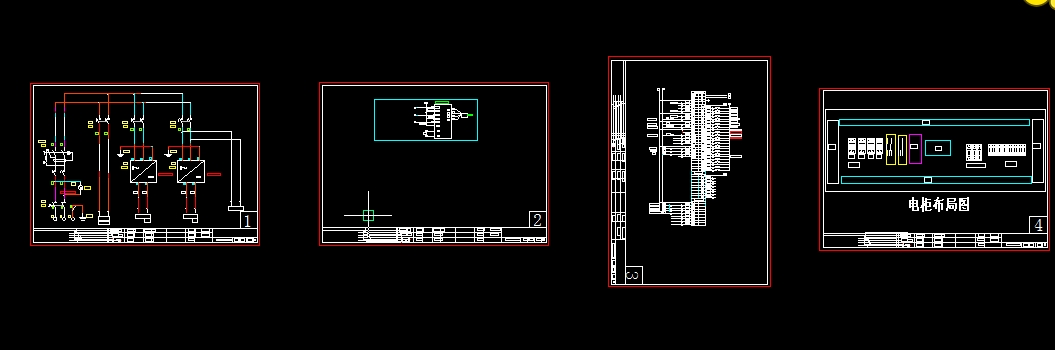
最近刚落地一个点胶机项目,用三菱FX3GA+GS触摸屏搞定了步进电机的高精度定位控制。这项目不算复杂,但把PLC脉冲控制、配方管理和中英文界面这些工业场景高频需求都踩了一遍。分享几个关键点,带点干货代码和踩坑经验。
硬件配置不复杂,但得抠细节
电机驱动器接的是Y0脉冲+Y2方向,原点信号用X0,极限位X1/X2。电气图纸里最容易被忽略的是电源隔离——步进电机驱动器单独供电,避免脉冲干扰导致PLC输入信号抖动。程序里原点回归是这么写的:
LD M8000        // PLC运行常ON
DRVI K0 K500 Y0 // 原点回归,速度500Hz这里的DRVI指令是相对定位,但配合原点信号触发中断就能实现绝对位置清零。有个坑:回原点速度别设太高,特别是机械结构刚性不足时,惯性可能导致过冲。
PLC程序结构:分段操作真香
项目把动作拆成初始化-选配方-启动-暂停-急停五个状态块,用M辅助继电器做状态切换标志。比如急停处理:
LD X10          // 急停按钮
ORP M50         // 急停触发标志
RST Y0          // 立即停止脉冲输出
ZRST S20 S29    // 复位所有动作状态
这种分段模式调试时特别方便——哪段出问题直接在线监控对应的M继电器状态,不用在几百步程序里大海捞针。
配方存在PLC里才是真省心
配方数据用D寄存器存储,D200-D209存胶量参数,D210-D219存移动速度。触摸屏上改参数其实就是往这些寄存器写值。关键是要做数据范围限制,防止手滑输错:
LD M100                 // 配方修改模式
CMP D200 K0
MOV K0 D200             // 胶量不能小于0
CMP D210 K5000
MOV K5000 D210 // 速度上限5000Hz实测用三菱的D> K指令比直接用比较指令更稳,毕竟有些国产触摸屏写寄存器时可能不按套路出牌。
中英文切换的骚操作
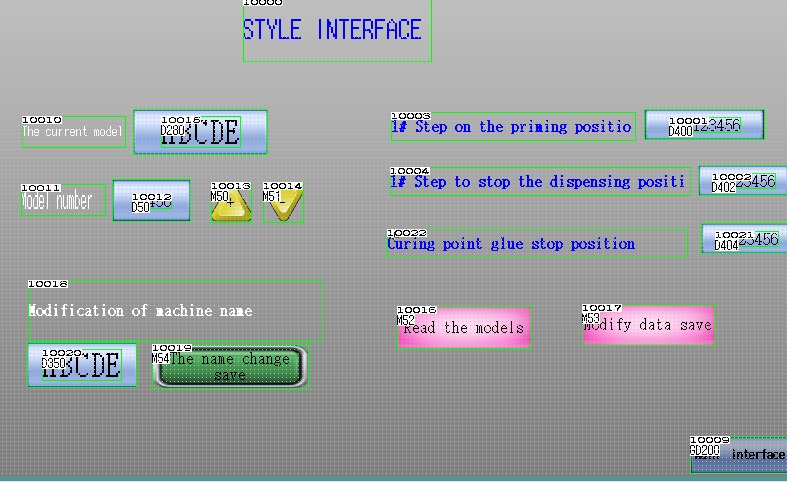
GS屏做双语显示,很多人第一反应是做两套画面。其实更骚的方法是——用文本列表元件绑定同一个地址。比如D500的值0显示中文,1显示英文:
// PLC侧切换触发
LD X20
MOV K0 D500
LD X21
MOV K1 D500
触摸屏里同一个文本框设置两个语言项,切换时D500的值变化自动触发文字更新。这招比传统方法省了至少30%的工程文件容量。
脉冲控制的核心代码
定位控制主要用DRVA绝对定位指令。但要注意连续发脉冲必须加间隔,否则会报指令执行错误:
LD M10                  // 启动信号
PLSY D210 D220 Y0       // 发脉冲,速度D210,脉冲数D220
重点在D220的计算——通过当前坐标D100和目标坐标D110的差值算出需要发多少脉冲。这里务必用32位双字运算,否则超过32767就溢出:
DDSUB D110 D100 D220 // 双字减法防溢出调试血泪经验
- 原点信号加了RC滤波——光电开关偶尔误触发,并联个104电容+10K电阻立马老实
- 脉冲频率别顶着上限用,标称100kHz实际用到60kHz留余量
- 急停不仅要停脉冲还要断使能,有些驱动器收不到脉冲依然保持保持力矩
全套资料里最值钱的是那个BOM表——同型号步进电机不同品牌驱动器,实测信捷的DM556在频繁启停时发热量比雷赛的M542高了20%,这数据厂家手册可不会告诉你。
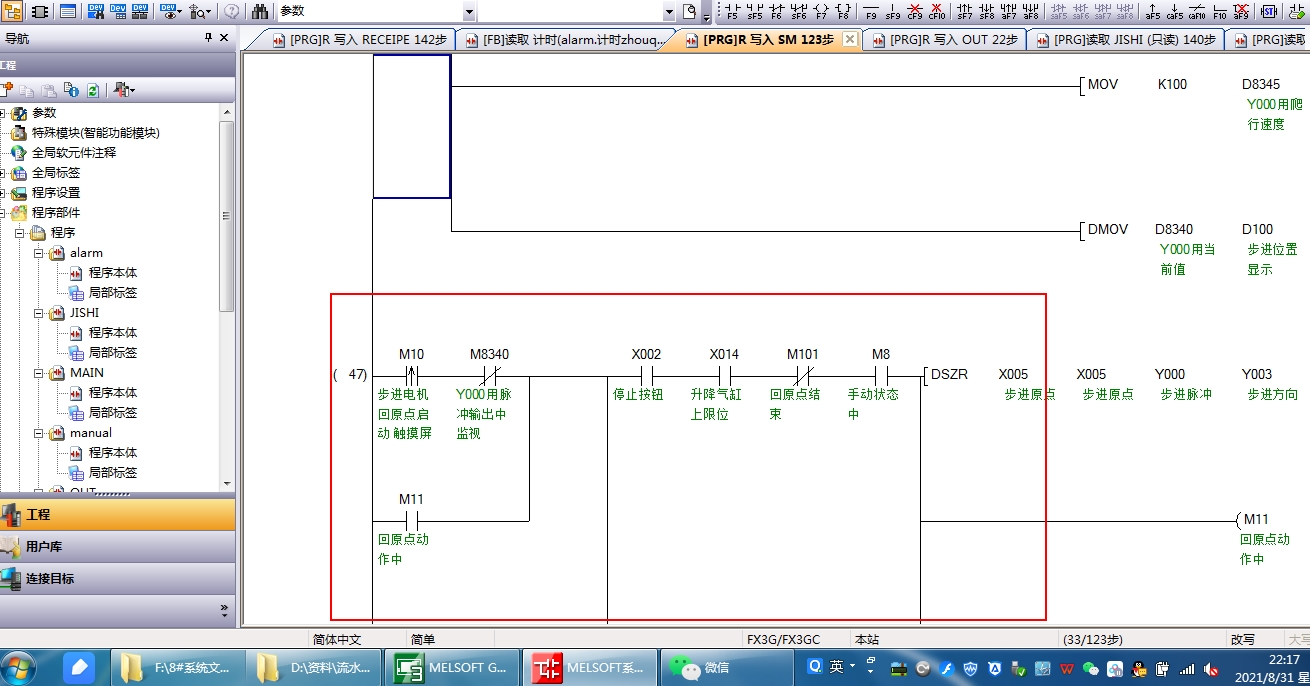
三菱FX3GA+三菱GS触摸屏 PLC脉冲控制单个步进电机定位控制 点胶机项目 程序结构清晰 ,分段操作,配方做在PLC内部,触摸屏显示完整,有中英文切换显示。 实际项目,是你学习参考有很大的帮助。 有电气图纸,PLC程序,触摸屏程序,工作流程,电气BOM。
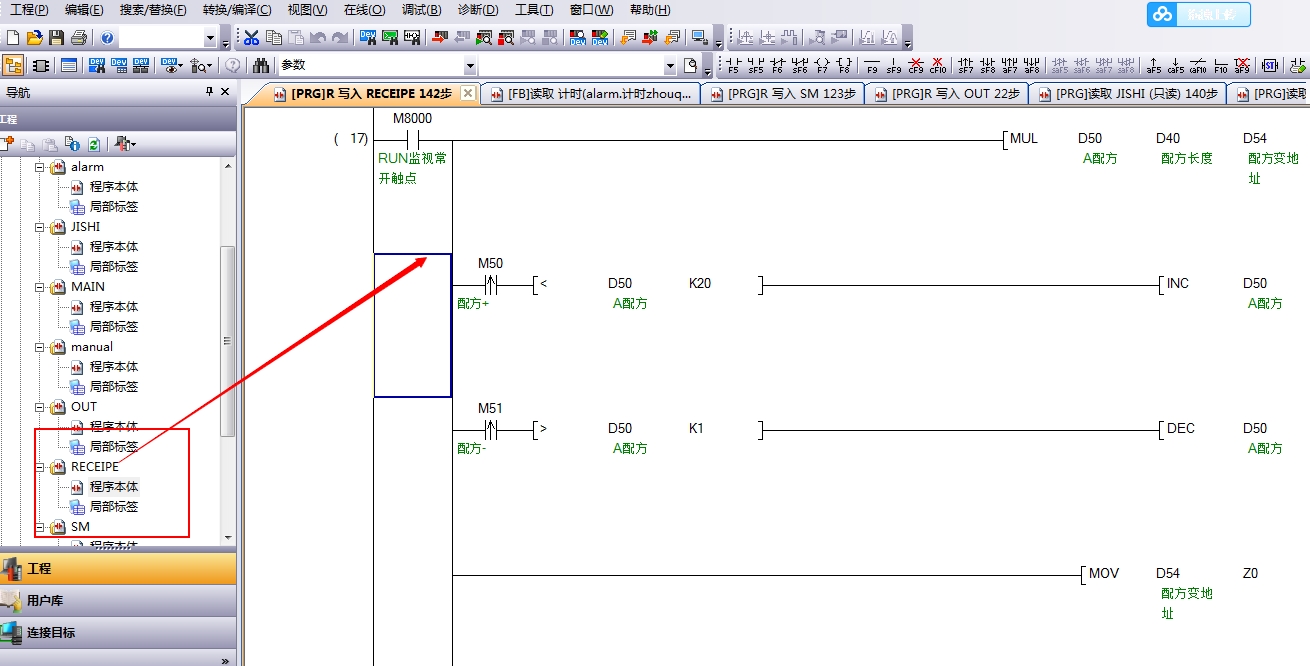
(完整代码和HMI工程文件已打包,需要的朋友可以评论区留言)

北京人形旗下天工造物具身智能开源社区,聚焦具身天工与慧思开物两大平台
更多推荐
 13
 0
- 0


 已为社区贡献8条内容

所有评论(0)